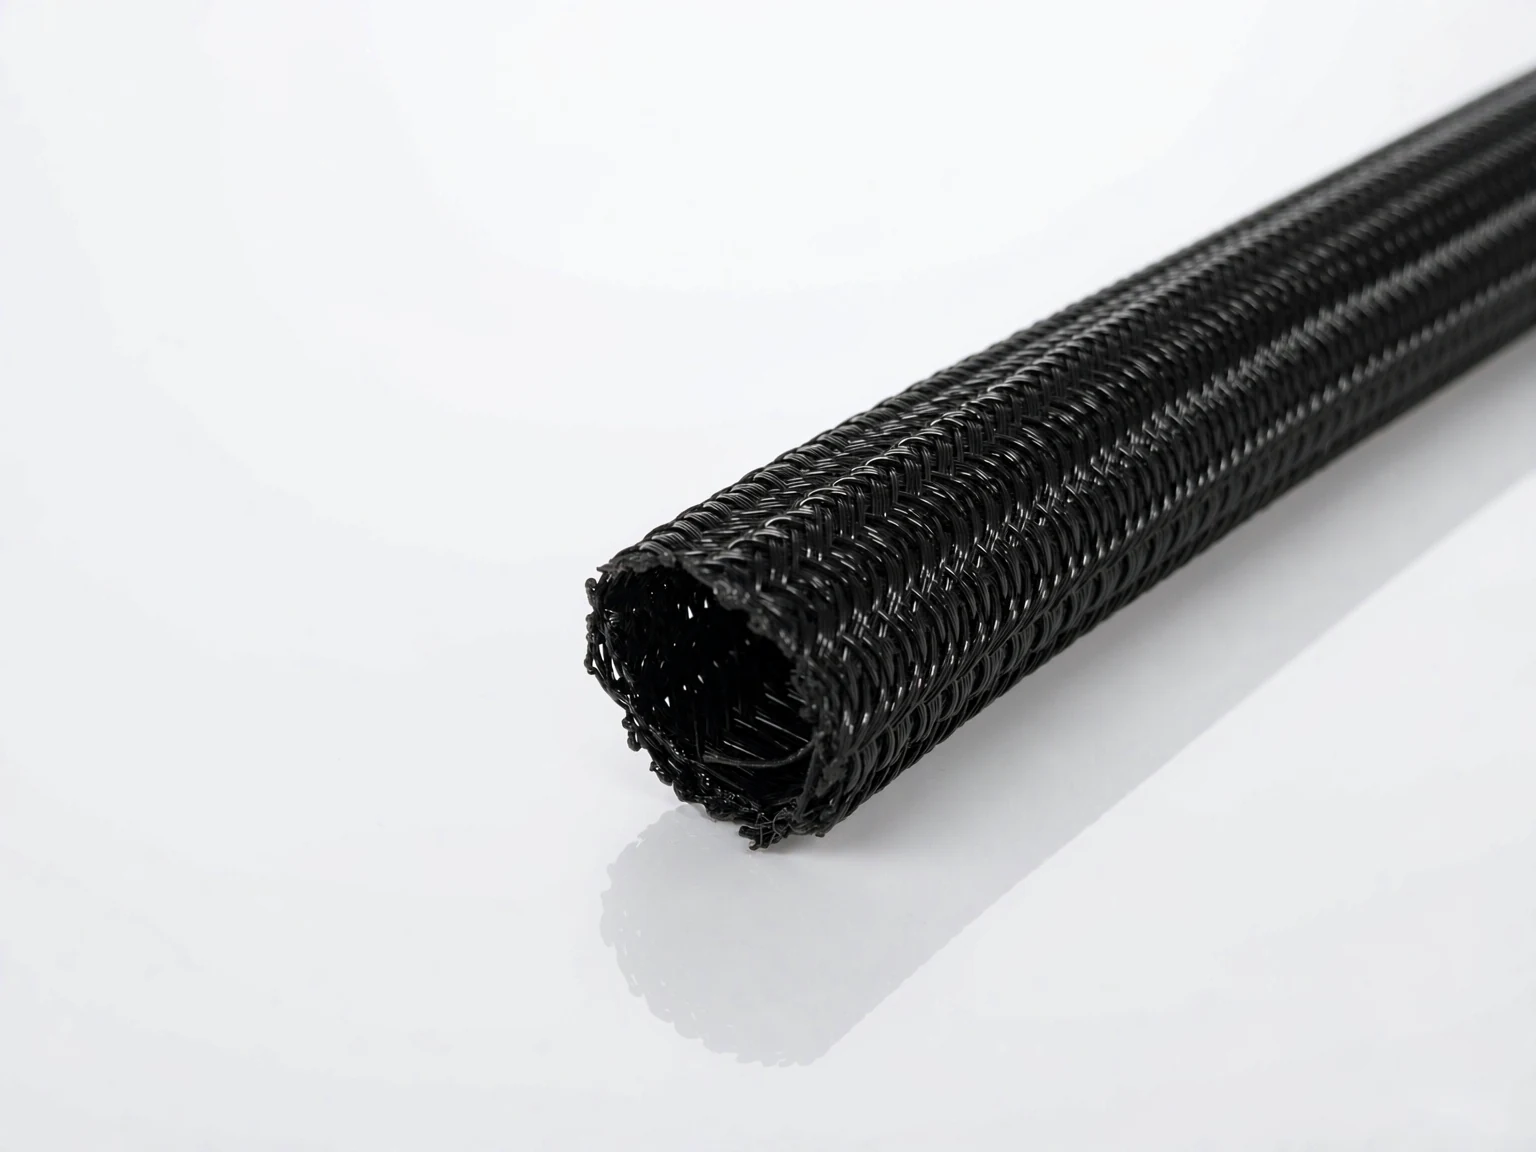
PET 自卷式编织套管
聚酯单丝编织后做纵向自卷成型。表面有编织纹理,耐磨、轻、散热好,边缘可热切防散丝。适合机舱外线束、设备内部走线与控制柜。
产品结构
聚酯单丝编织后做纵向自卷成型。表面有编织纹理,耐磨、轻、散热好,边缘可热切防散丝。适合机舱外线束、设备内部走线与控制柜。
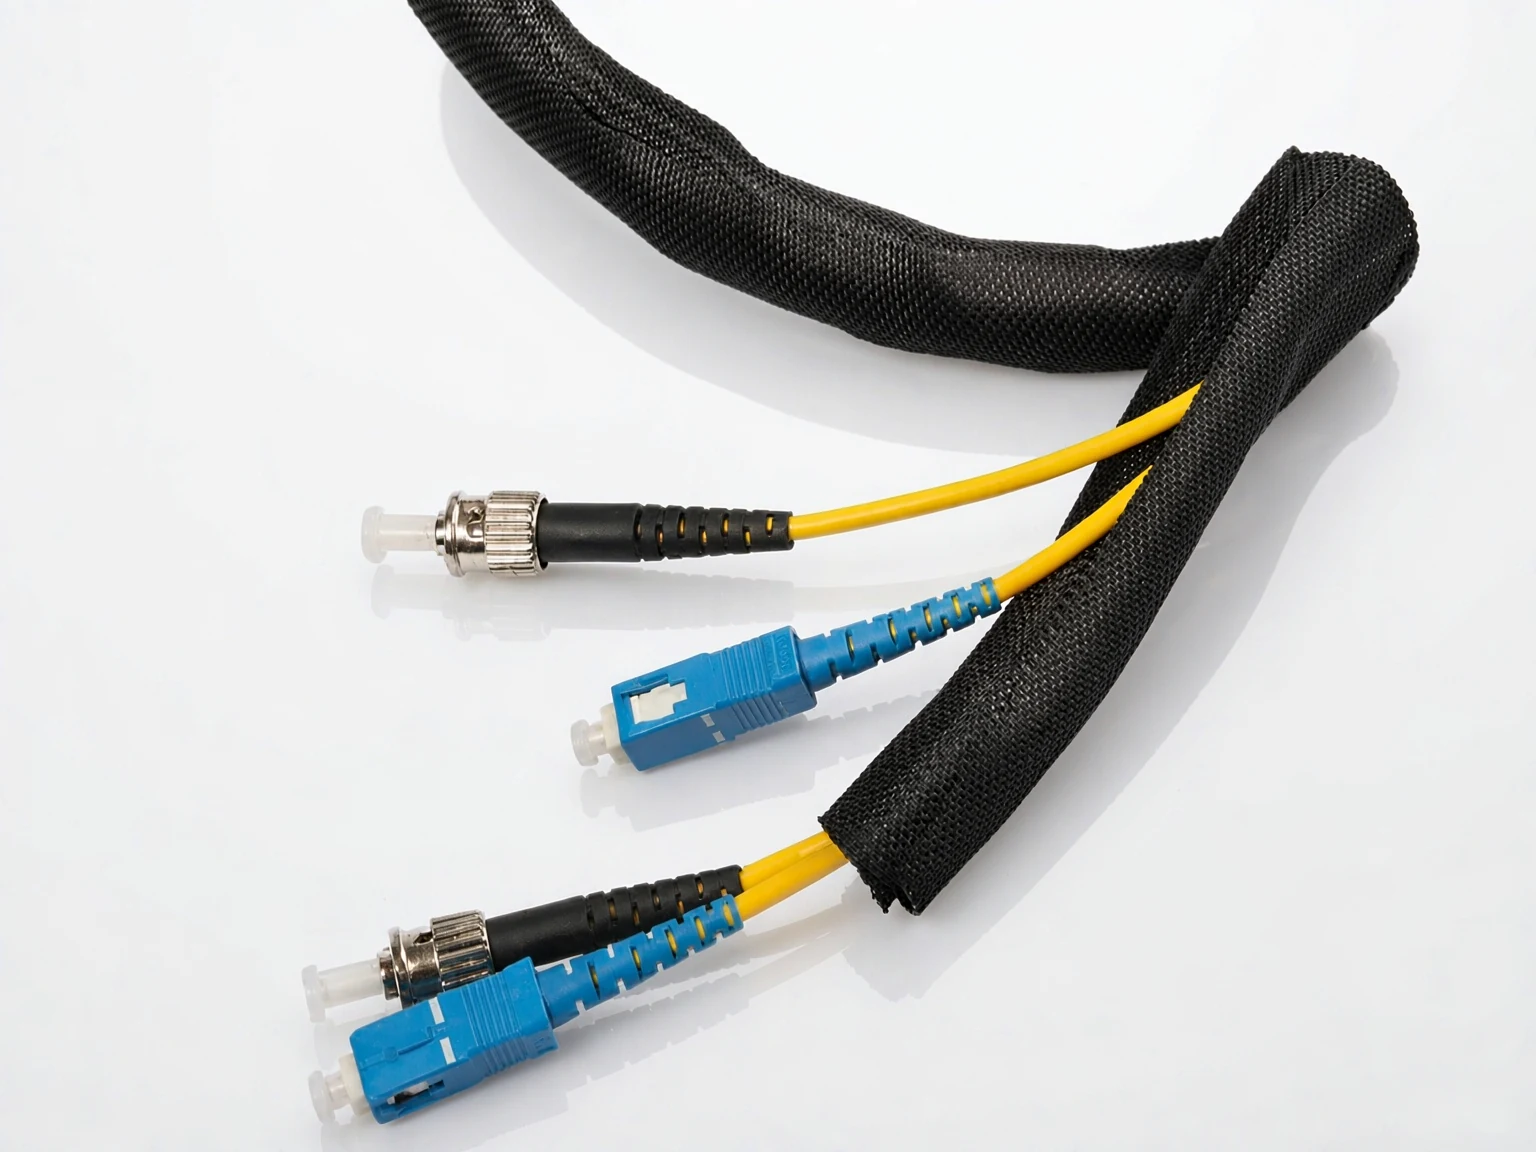
纺织基材、手感更柔软,卷合后贴合度更好,适合外观要求较高的可视部位与对线皮保护要求高的场景。耐磨性弱于 PET 编织,通常用于固定走线而非高频摩擦位置。
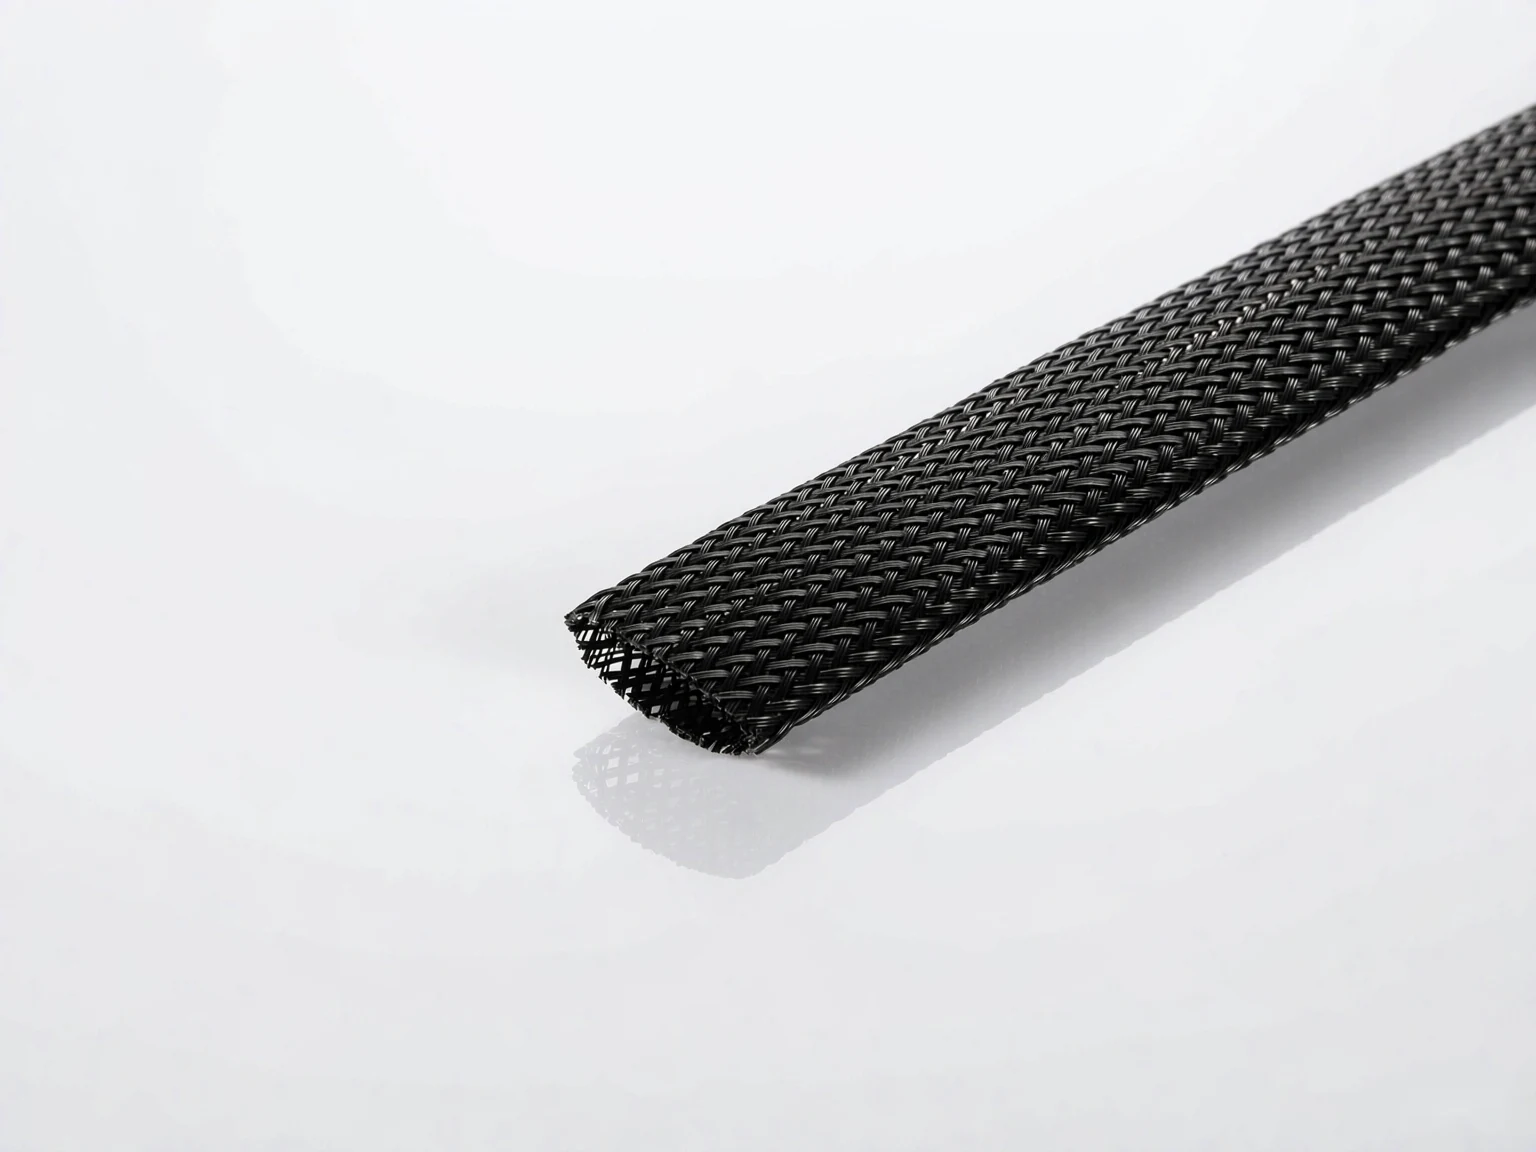
外层耐磨编织 + 内层柔软衬里的复合结构,用于既需要耐磨又要保护线皮的部位,例如穿过钣金孔、靠近支架边缘的走线。
选型参数
自卷式套管标的是展开宽度,不是束径。给条件时把下面 6 项写全,基本可以一次定型。
宽度 × 束径换算
换算公式:展开宽度 ≈ π × 束径 ÷(1 − 搭接率);反推可覆盖束径 ≈ 宽度 ×(1 − 搭接率)÷ π。下表按该公式计算,向下取整。
| 展开宽度(mm) | 0% 搭接可覆盖束径 | 30% 搭接可覆盖束径 | 50% 搭接可覆盖束径 |
|---|---|---|---|
| 10 | 约 3.1 mm | 约 2.2 mm | 约 1.5 mm |
| 20 | 约 6.3 mm | 约 4.4 mm | 约 3.1 mm |
| 25 | 约 7.9 mm | 约 5.5 mm | 约 3.9 mm |
| 38 | 约 12.0 mm | 约 8.4 mm | 约 6.0 mm |
| 50 | 约 15.9 mm | 约 11.1 mm | 约 7.9 mm |
| 75 | 约 23.8 mm | 约 16.7 mm | 约 11.9 mm |
| 100 | 约 31.8 mm | 约 22.2 mm | 约 15.9 mm |
| 150 | 约 47.7 mm | 约 33.4 mm | 约 23.8 mm |
| 200 | 约 63.6 mm | 约 44.5 mm | 约 31.8 mm |
卷合后需保证 25%–50% 的搭接率才能稳定覆盖,高频振动位置取 50%。
给束径时应同时说明是「卷紧状态」还是「自然状态」的最大外径——这两个数在实际线束上能差 20% 以上。
结构取舍
安装方式:自卷式靠侧向卷合,免拆线;闭式(穿入式)需从线束端头穿入。
适用阶段:自卷式用于改造、维修与分支后加装;闭式用于新线束与批量生产。
效率与覆盖:自卷式单点快,长直段慢于穿入式;覆盖依赖搭接率,边缘为开口。
结论:新项目优先闭式;改造维修、分支加装、需要定期检查的位置用自卷式。同一台设备上两者共存是常态,不必二选一。
技术数据
PET 自卷式套管:聚酯(PET)单丝编织,纵向自卷,边缘热切;连续适用 −50 ~ 155℃;展开宽度 10–200mm;黑色为主,可做灰、白及彩色;整卷或定长裁切供货;阻燃按项目提供对应等级结构,合规文件按具体结构核对。
纺织纤维自卷套管:纺织纤维材质,自卷柔顺贴合,手感柔软、外观整齐,用于可视部位与线皮保护优先的位置。
双层复合自卷结构:外层耐磨编织 + 内层衬里,兼顾耐磨与线皮保护,用于过孔、靠近支架与钣金边缘的走线。
常见误区
自卷式套管标的是「展开宽度」,不是能包的束径。10mm 宽的套管不等于能包 10mm 的线束——按圆周长算,即使不留搭接,可包束径也只有宽度的约 1/3;留 30% 搭接后进一步降到约 1/4。按外径或宽度选型,是最常见的整批返工原因。
只做刚好闭合而不留搭接,振动后接缝会张开、露出线束。建议 25% 起,高频振动位置取 50%。
PET 编织自卷套管的切口必须热切,普通裁切后边缘会持续散丝,卷合时卡不住、用一段时间整段松脱。
PET 长期接触油液会溶胀、强度下降;靠近热源(连续 >155℃)应改用玻纤基材。自卷式不是「哪里都能用」的通用件。
常见问题
看是否需要拆线。能从端头穿入就用闭式编织网管,效率高、覆盖一致;线束已装好、不能断开,或者需要定期检查内部,就用自卷式。
先量束径,按圆周长(π×束径)估算,再除以(1−搭接率)。例如束径 20mm、搭接 30%,展开宽度约需 90mm。拿不准就把束径、走线照片发过来,我们按实际路径给宽度建议。
结构上支持反复开合,但每次开合都会让编织边缘受力。用于频繁检修的位置建议选边缘经过热切与加固处理的规格,并在检修后用扎带在两端固定。
可按具体结构提供阻燃等级、RoHS 与 REACH 资料。阻燃性能与纱线、编织密度相关,同一系列不同宽度不通用,需按选定规格核对。
可评估。定长裁切建议在打样阶段就确定尺寸公差,量产阶段再改会产生额外工时;颜色定制与数量相关,小批量通常按现有色号选择。
RFQ 模板
把这 8 项写全,报价可以给到具体规格而不是「大概范围」:
相关产品